服装工厂如何确定流水线人数?掌握这五大关键因素
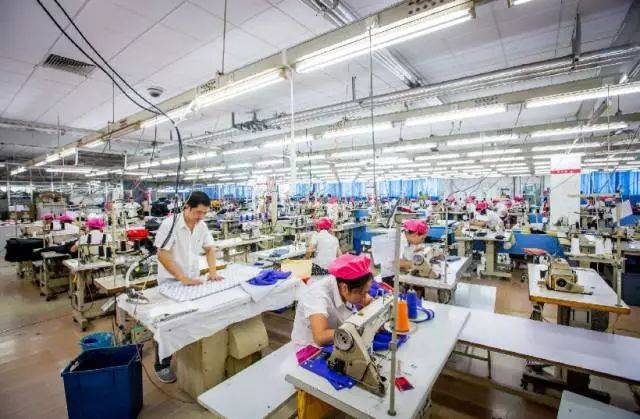
在服装生产中,流水线的人数配置直接关系到生产效率、成本和产品质量。人数过少,可能导致瓶颈工序堆积、交期延误;人数过多,则会造成人工浪费、管理复杂。服装工厂如何科学地确定一条流水线的人数呢?
一、基于工序分解与标准工时
将整件服装的缝制过程分解为若干不可再分的工序,并测定每个工序的标准工时(SAM,标准 allowed minutes)。例如,一件衬衫可能有40道工序,总标准工时为20分钟。
流水线人数的理论计算公式为:
人数 = 总标准工时 / 节拍时间
其中,节拍时间 = 每日有效工作时间 / 目标产量。假设每天工作480分钟,目标产量240件,则节拍时间为2分钟/件。那么所需人数 = 20 / 2 = 10人。
这是理想状态下的理论值,实际中需考虑工序可合并性、设备限制等因素。
二、平衡率与工序合并
理论上,每个工序的工时最好等于节拍时间的整数倍,但实际很难完全匹配。因此需要进行工序平衡,将若干小工序合并给一个工位,或将一个长工序拆分成多个工位。
例如,某工序标准工时为3分钟,节拍为2分钟,则可拆成两个工位,每个1.5分钟;或者将1分钟的工序与另一个1分钟的工序合并。
流水线平衡率 = (各工位工时总和) / (瓶颈工位工时 × 人数)。平衡率越高,人数配置越合理。一般追求85%以上。
三、设备与工位限制
某些工序需要专用设备(如锁眼机、钉扣机),一台设备通常对应一个工位,人数受设备数量限制。例如,一条线只有1台锁眼机,那么锁眼工序只能配1人,不能为平衡而增加。
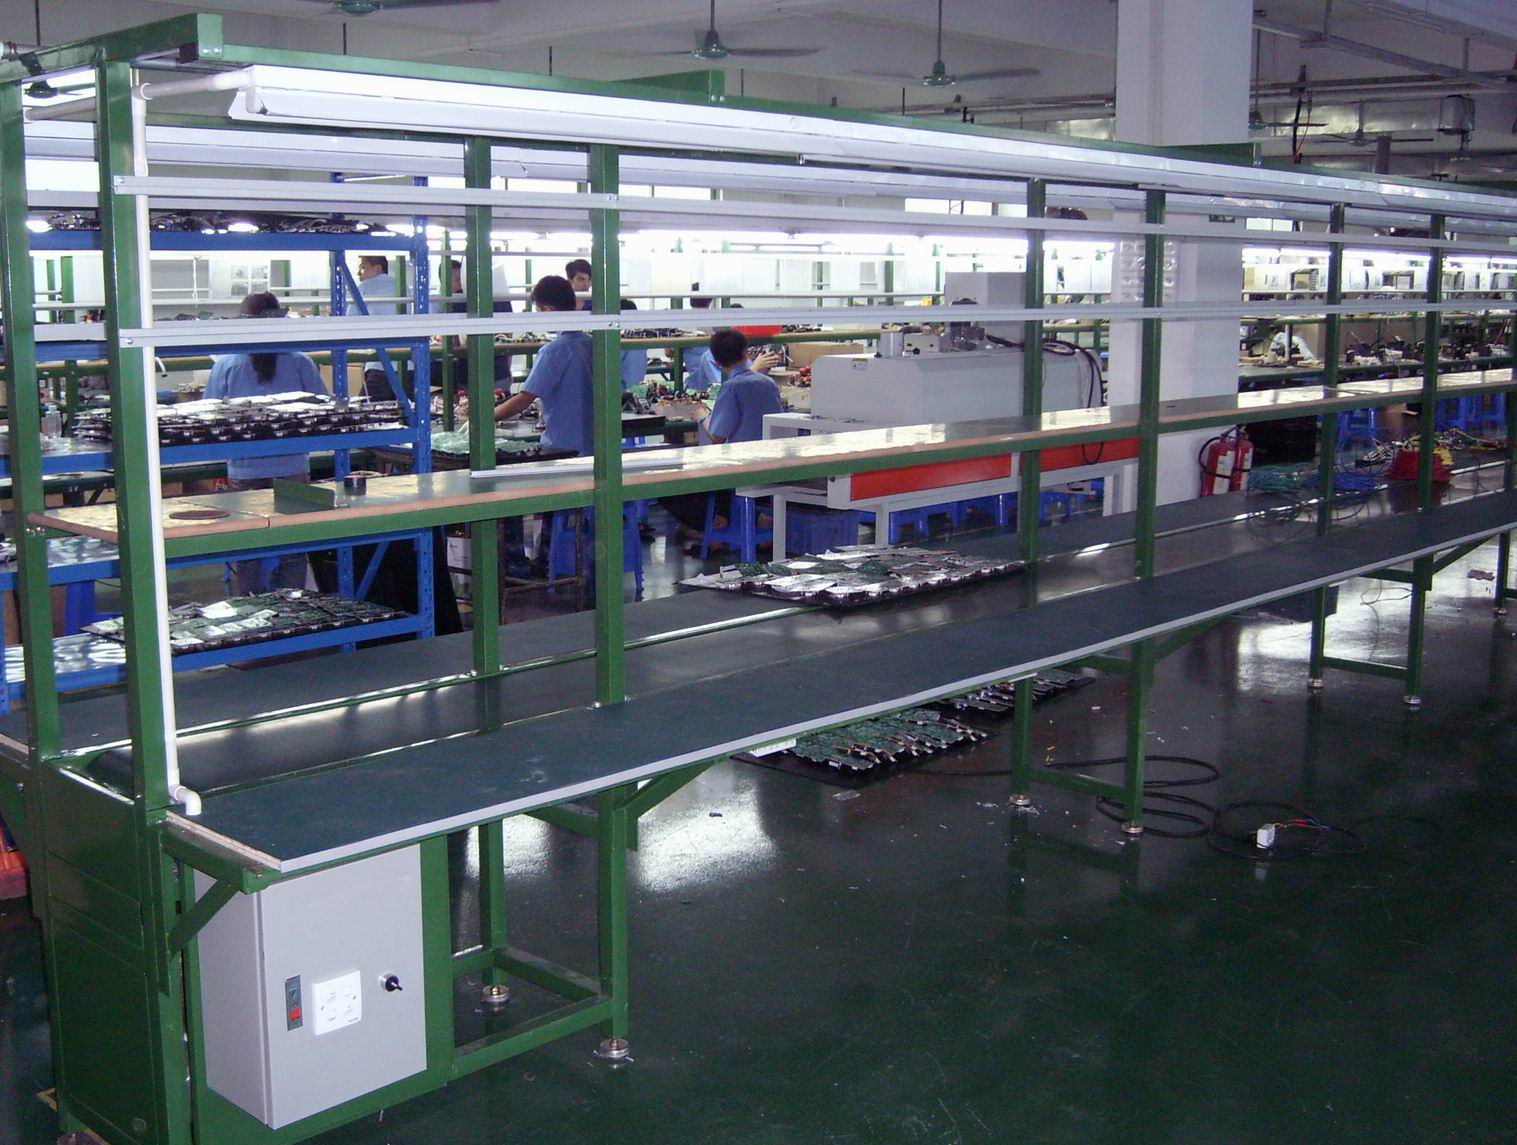
工位空间、传送带长度也限制人数上限。通常,一条普通流水线以20-30人为宜,过长会导致搬运浪费和沟通困难。
四、订单批量与款式复杂度
大批量简单款式,适合细分工序、多人数(如30-50人),以提高专业化程度。小批量多款式,则适合少人数(如8-15人)的灵活小组,减少切换损失。
款式复杂度高(如多口袋、多装饰),工序多、工时長,可适当增加人数,但需注意平衡。
五、实际调整与持续改善
理论计算后,需在实际生产中观察:瓶颈工序是否有人等待?在制品是否堆积?员工是否空闲?通过时间观察和数据记录,逐步调整人员分配。
可采用“少人化”原则:先用理论最少人数试产,再根据实际情况增加辅助工或帮工。也可采用U型线、细胞式生产,让员工掌握多工序技能,灵活调配。
六、
确定服装流水线人数,没有固定公式,需综合以下步骤:
- 测总标准工时;
- 定目标产量和节拍;
- 计算理论人数;
- 工序平衡与合并;
- 考虑设备和空间限制;
- 根据订单特点调整;
- 现场试产并持续优化。
一般经验值:针织流水线10-20人,梭织流水线20-40人,具体视款式和自动化程度而定。合理的人数配置,是效率与柔性的平衡,也是精益生产的关键。
如若转载,请注明出处:http://www.szhongjiaxin.com/product/44.html
更新时间:2026-10-23 09:37:24